

Buracos de pinos ou furos são a mesma coisa e causados pela saída da placa impressa durante a solda. A formação de pinos e furos durante a solda de onda é normalmente sempre associada à espessura do revestimento de cobre. A umidade na placa escapa através de revestimento de cobre fino ou vazios no revestimento. O revestimento no buraco de através deve ser de um mínimo de 25um para parar a umidade na placa voltando-se para vapor de água e gaseando através da parede de cobre durante a soldagem de ondas.
O termo pino ou furo são normalmente usados para indicar o tamanho do orifício, pino sendo pequeno. O tamanho depende unicamente do volume de vapor de água que escapa e do ponto que a solda solidifica.
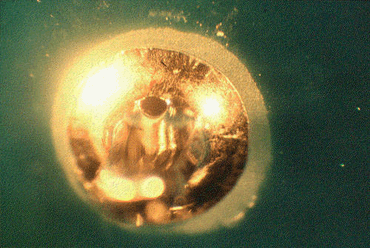
Figura 1:Buraco de sopro
A única maneira de eliminar o problema é melhorar a qualidade da placa com um mínimo de 25um de revestimento de cobre no buraco. O cozimento é frequentemente usado para eliminar os problemas de gaseificação secando a placa. Assar a placa tira a água da placa, mas não resolve a causa raiz do problema.
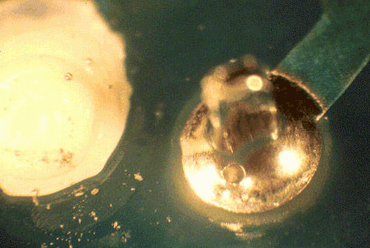
Figura 2:Buraco do Pino
Avaliação não destrutiva de buracos pcb
O teste é usado para avaliar placas de circuito impresso com emplacados através de orifícios para outgassing. Indica a incidência de revestimentos finos ou vazios presentes através de conexões de orifício. Pode ser usado no recebimento de mercadorias, durante a produção ou em montagens finais para determinar a causa dos vazios nos filés de solda. Desde que se cuide durante o teste, as placas podem ser utilizadas na produção após o teste sem qualquer prejuízo à aparência visual ou à confiabilidade do produto final.
Equipamento de teste
Placas de circuito impressas em amostra para avaliação
Canadá Petróleo Bolson ou uma alternativa adequada que é opticamente clara para inspeção visual e pode ser facilmente removida após o teste
Seringa hipodérmica para aplicação de óleo em cada orifício
Papel de mancha para remover o excesso de óleo
Microscópio com iluminação superior e inferior. Alternativamente, um auxílio de ampliação adequado entre 5 a 25x de ampliação e uma caixa de luz
Ferro de solda com controle de temperatura
Método de teste
Uma placa de amostra ou parte de uma placa é selecionada para exame. Usando uma seringa hipodérmica, encha cada um dos orifícios para exame com óleo opticamente claro. Para um exame eficaz, é necessário que o óleo forme um menisco côncavo na superfície do orifício. A forma côncava permite uma visão óptica do completo banhado através do orifício. O método fácil de formar um menisco côncavo na superfície e remover o excesso de óleo é usar papel manchador. No caso de qualquer armadilha de ar estar presente no orifício, mais óleo é aplicado até que uma visão clara da superfície interna completa seja obtida.
A placa de amostra é montada sobre uma fonte de luz; isso permite a iluminação do revestimento através do orifício. Uma simples caixa de luz ou um palco inferior iluminado em um microscópio podem fornecer iluminação adequada. Um auxílio óptico adequado será necessário para examinar o orifício durante o teste. Para exame geral, a ampliação de 5X permitirá a visualização da formação de bolhas; para um exame mais detalhado do furo, deve-se utilizar a ampliação de 25X.
Em seguida, reflua a solda no banhado através de furos. Isso também aquece localmente a área da placa circundante. A maneira mais fácil de fazer isso é aplicar um ferro de solda fina na área da almofada na placa ou em uma pista que se conecta à área da almofada. A temperatura da ponta pode ser variada, mas 500°F é normalmente satisfatória. O orifício deve ser examinado simultaneamente durante a aplicação do ferro de solda.
Segundos após o refluxo completo do revestimento de chumbo de lata no buraco, bolhas serão vistas emanando de qualquer área fina ou porosa no revestimento. O outgassing é visto como um fluxo constante de bolhas, o que indica buracos de pinos, rachaduras, vazios ou revestimentos finos. Geralmente, se a outgassing é vista, ele continuará por um tempo considerável; na maioria dos casos, continuará até que a fonte de calor seja removida. Isso pode continuar por 1-2 minutos; nestes casos, o calor pode causar descoloração do material da placa. Geralmente, a avaliação pode ser feita dentro de 30 segundos após a aplicação do calor ao circuito.
Após o teste, a placa pode ser limpa em um solvente adequado para remover o óleo usado durante o procedimento de teste. O teste permite um exame rápido e eficaz da superfície do revestimento de cobre ou estanho/chumbo. O teste pode ser usado através de orifícios com superfícies não estanho/chumbo; nos casos de outros revestimentos orgânicos, qualquer borbulhamento devido aos revestimentos cessará em poucos segundos. O teste também oferece a oportunidade de registrar os resultados tanto em vídeo quanto em filme para discussão futura.